Parada programada: como planejar manutenção industrial, caldeiraria e montagem de tubulações sem estourar o prazo
Um roteiro para gestores de manutenção e engenheiros: das etapas de planejamento ao pós-parada, com foco nos serviços de serralheria, caldeiraria, soldagem e montagem de tubulações industriais.
Resposta rápida
Parada programada é a interrupção planejada de uma linha ou planta industrial para executar manutenções, inspeções, trocas e melhorias que não podem ser feitas com o equipamento operando. O sucesso depende de congelar o escopo com antecedência, pré-fabricar o máximo possível em oficina, contratar terceiros qualificados cedo e controlar o caminho crítico hora a hora.
Tirar dúvidas com um especialistaPontos-chave
- Cada hora de parada custa produção: o planejamento começa meses antes, não semanas.
- Congele o escopo cedo e faça levantamento de campo com o fornecedor antes da data.
- Pré-fabrique em oficina: suportes, spools de tubulação, plataformas e peças de caldeiraria chegam prontos para montar.
- Integração, permissões de trabalho, NR-35, NR-33 e bloqueio de energias (NR-10/NR-12) precisam estar resolvidos antes do primeiro dia.
- Feche com um relatório pós-parada: lições aprendidas reduzem o prazo da próxima parada.
O que é uma parada programada?
Parada programada (também chamada de shutdown ou parada geral de manutenção) é a interrupção planejada de uma linha de produção, unidade ou planta inteira para executar serviços que exigem o equipamento parado: inspeções internas, troca de componentes, reparos de caldeiraria, substituição de tubulações, adequações de segurança e melhorias de engenharia.
Diferente de uma parada de emergência, a parada programada tem data marcada, escopo definido e orçamento aprovado. O objetivo é fazer o máximo de serviço possível, com segurança, no menor tempo — porque cada hora parada representa produção perdida.
Quais serviços de serralheria e caldeiraria entram numa parada?
Os pacotes metálicos estão entre os mais críticos do cronograma, porque envolvem corte, solda e içamento dentro da planta:
- Montagem e substituição de tubulações industriais (água, ar comprimido, vapor, produtos químicos, utilidades)
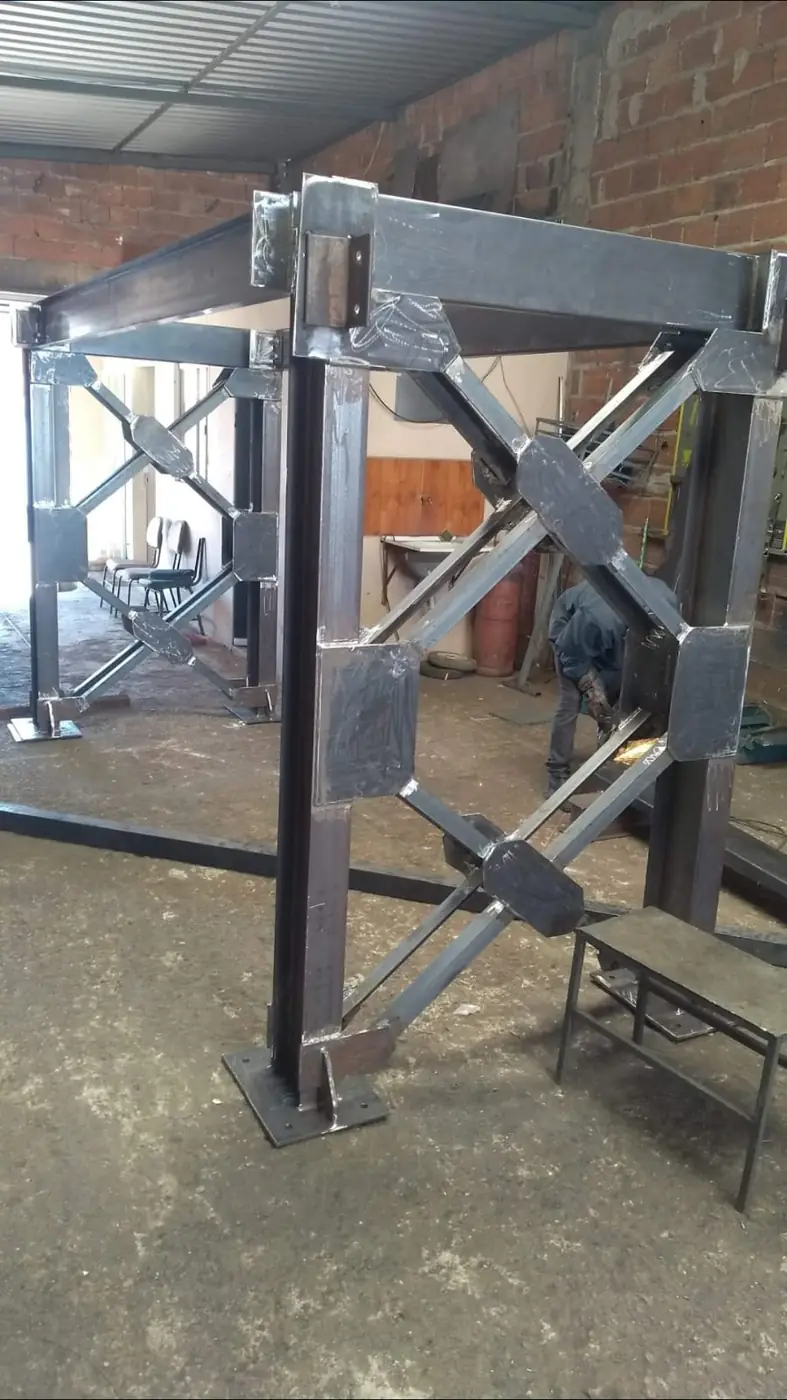
- Suportes, berços e guias de tubulação, incluindo reforço de pipe racks
- Caldeiraria leve: dutos, chutes, tremonhas, coifas, reservatórios não pressurizados e chaparia de desgaste
- Bases de equipamentos, skids e reforços estruturais
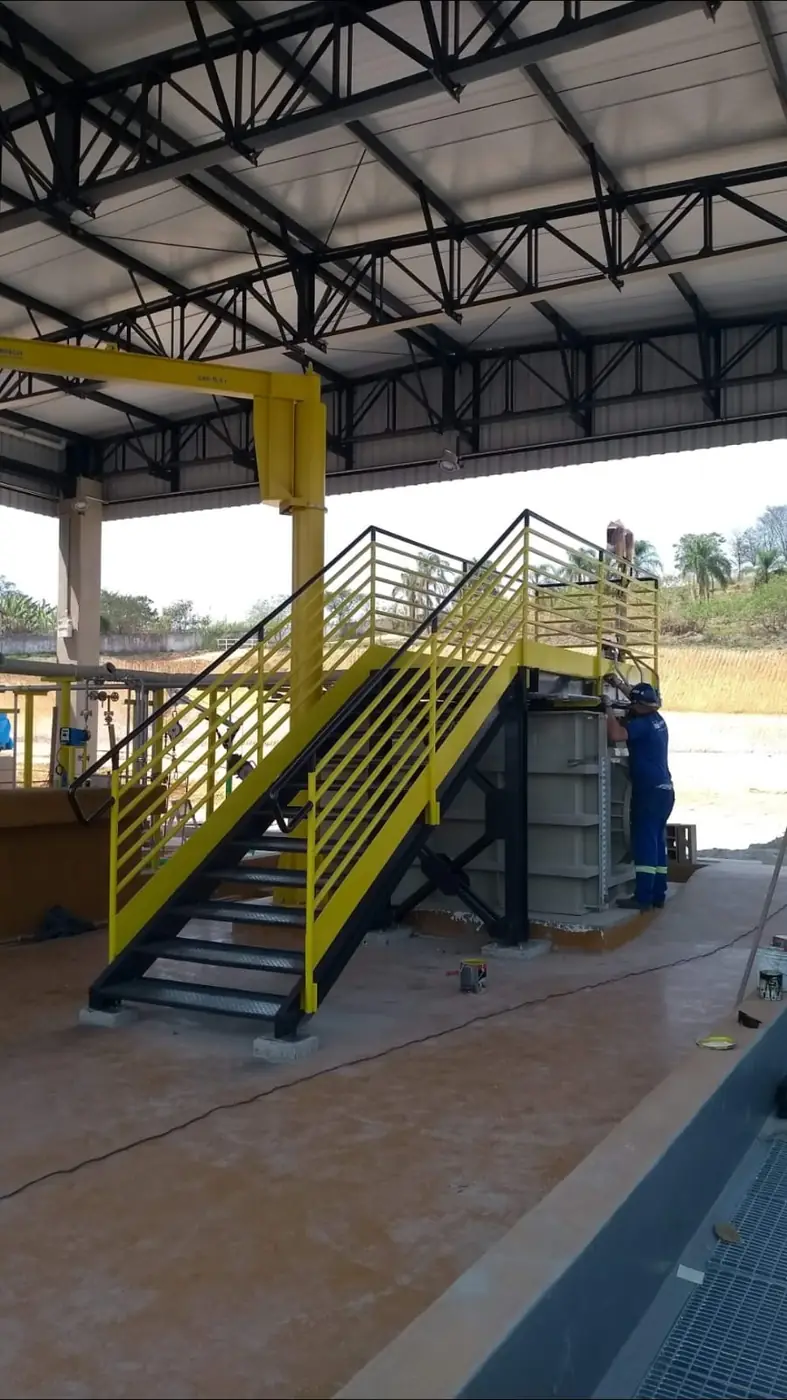
- Plataformas, escadas e guarda-corpos para adequação à NR-12
- Soldagem de manutenção em aço carbono e inox (MIG/MAG, TIG e eletrodo revestido)
- Pintura industrial e tratamento anticorrosivo de estruturas e tubulações
Como planejar uma parada programada: as 6 fases
1. Definição de escopo (de 6 a 3 meses antes)
Reúna as demandas de manutenção, inspeção, produção, segurança e engenharia. Classifique cada serviço por criticidade e decida o que realmente precisa da planta parada. Serviços que podem ser feitos com a planta operando devem sair da lista.
2. Levantamento de campo com os fornecedores (de 3 a 2 meses antes)
Leve a serralheria e a caldeiraria para medir em campo. Medidas reais evitam a surpresa mais comum de uma parada: a peça fabricada que não encaixa. Nessa visita também se definem pontos de içamento, rotas de acesso e interferências.
3. Engenharia, compras e pré-fabricação (de 2 meses a 2 semanas antes)
- Detalhamento de spools de tubulação, suportes e peças de caldeiraria
- Compra antecipada de tubos, conexões, válvulas, flanges, chapas e perfis
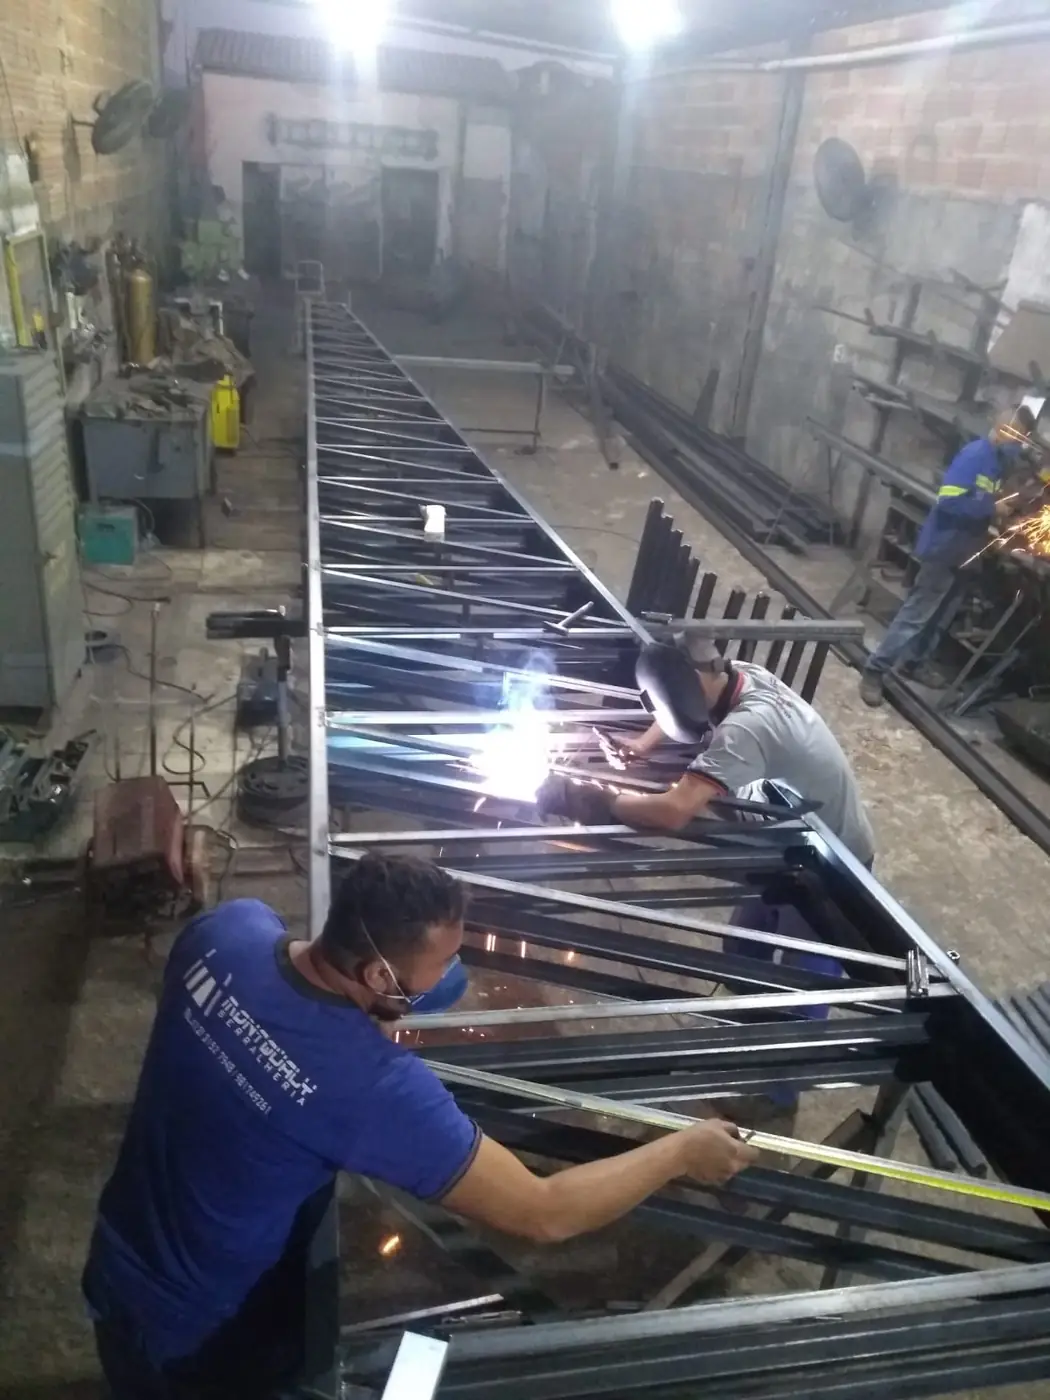
- Pré-fabricação em oficina de tudo que for possível, com testes e pintura já feitos
- Identificação e embalagem das peças por frente de trabalho
4. Planejamento de segurança e logística (de 1 mês a 1 semana antes)
- Integração das equipes terceirizadas e conferência de documentos (ASO, treinamentos NR-10, NR-12, NR-33, NR-35)
- Análises de risco e permissões de trabalho (trabalho a quente, espaço confinado, altura, içamento)
- Plano de bloqueio e etiquetagem de energias (LOTO)
- Plano de rigging para içamentos com guindaste ou munck
- Áreas de canteiro, armazenamento e descarte de resíduos
5. Execução (durante a parada)
- Reunião diária de alinhamento e de segurança
- Controle do caminho crítico hora a hora
- Gestão de mudanças de escopo com aprovação formal (o "escopo extra" é o maior inimigo do prazo)
- Inspeções de qualidade de solda e testes hidrostáticos ou pneumáticos, quando aplicável
6. Partida e pós-parada
- Liberação das áreas, retirada de bloqueios e comissionamento
- Entrega de documentação: relatórios, as built, certificados e data book
- Reunião de lições aprendidas com todos os fornecedores
Cronograma de referência
| Fase | Quando acontece | Responsáveis típicos |
|---|---|---|
| Definição de escopo | 6 a 3 meses antes | Manutenção, produção, engenharia, segurança |
| Levantamento de campo | 3 a 2 meses antes | Planejamento + fornecedores |
| Engenharia e compras | 2 meses a 3 semanas antes | Engenharia, suprimentos, fornecedores |
| Pré-fabricação em oficina | 6 a 1 semanas antes | Serralheria e caldeiraria |
| Integração e permissões | 2 semanas a 1 dia antes | SESMT, fornecedores |
| Execução | Data da parada | Todos, com controle centralizado |
| Pós-parada | Até 2 semanas depois | Planejamento, fornecedores |
Como escolher uma empresa para manutenção industrial terceirizada
Uma parada é tão rápida quanto o fornecedor mais lento. Na hora de contratar serviços de serralheria, caldeiraria e montagem de tubulações, avalie:
- Experiência em plantas em operação e com rotina de permissões de trabalho
- Oficina própria para pré-fabricação e capacidade de mobilizar equipes extras
- Soldadores qualificados para os processos e materiais do escopo
- Documentação de segurança em dia e histórico de acidentes
- Equipamentos próprios (máquinas de solda, plataformas, munck) ou parceiros garantidos
- Proximidade da planta, que permite atender emergências e fazer levantamentos rápidos
- Capacidade de trabalhar em turnos e em fins de semana durante a parada
Erros mais comuns em paradas programadas
- Escopo definido tarde demais, sem tempo para compra e pré-fabricação
- Peças fabricadas por desenho antigo, sem conferência em campo
- Falta de material crítico (flanges, juntas, parafusos especiais) no dia
- Integração de segurança deixada para o primeiro dia da parada
- Muitos serviços disputando o mesmo espaço e o mesmo guindaste
- Ausência de controle de mudanças de escopo
- Não registrar lições aprendidas para a próxima parada
Checklist rápido para sua próxima parada
- Escopo congelado e priorizado por criticidade
- Levantamento de campo feito com os fornecedores
- Materiais críticos comprados e recebidos
- Peças pré-fabricadas, pintadas e identificadas
- Equipes integradas e documentação conferida
- Permissões de trabalho e plano de bloqueio prontos
- Plano de içamento aprovado
- Cronograma com caminho crítico definido
- Reunião diária agendada e responsáveis definidos
Manutenção industrial e paradas programadas no Vale do Paraíba
A MontQualy Serralheria Industrial, de Lorena-SP, apoia indústrias do Vale do Paraíba em manutenção industrial, paradas programadas, montagem de tubulações, suportes, caldeiraria leve, plataformas e soldagem. Com oficina própria para pré-fabricação e equipes treinadas para trabalho em plantas em operação, ajudamos você a cumprir o cronograma da parada com segurança.
Planejando a próxima parada? Agende um levantamento de campo com a nossa equipe. E, se a parada inclui adequação de acessos, veja também nosso guia sobre guarda-corpos, escadas e plataformas pela NR-12.
Perguntas frequentes
O que é uma parada programada na indústria?
É a interrupção planejada de uma linha ou planta industrial, com data, escopo e orçamento definidos, para executar manutenções, inspeções, trocas de componentes e melhorias que não podem ser feitas com o equipamento em operação.
Com quanto tempo de antecedência devo planejar uma parada programada?
Para paradas de médio e grande porte, o planejamento costuma começar de 3 a 6 meses antes, com definição de escopo, levantamento de campo, compras de materiais críticos e pré-fabricação em oficina.
Quais serviços de caldeiraria são feitos em paradas programadas?
Substituição de trechos de tubulação, suportes e berços, dutos, chutes, tremonhas, reservatórios não pressurizados, chaparia de desgaste, bases de equipamentos, plataformas e reparos por soldagem.
Como reduzir o tempo de uma parada programada?
Congelando o escopo cedo, medindo em campo antes, pré-fabricando o máximo possível em oficina, resolvendo integração e permissões antes do início e controlando o caminho crítico com reuniões diárias.
A MontQualy atende paradas programadas fora de Lorena?
Sim. A MontQualy atende indústrias em todo o Vale do Paraíba, incluindo Guaratinguetá, Cruzeiro, Pindamonhangaba, Taubaté, São José dos Campos e cidades vizinhas.
Normas e referências citadas
- NR-10 — Segurança em Instalações e Serviços em Eletricidade
- NR-12 — Segurança no Trabalho em Máquinas e Equipamentos
- NR-33 — Segurança e Saúde nos Trabalhos em Espaços Confinados
- NR-35 — Trabalho em Altura
- Normas Regulamentadoras vigentes — Ministério do Trabalho e Emprego
Equipe Técnica MontQualy
Conteúdo produzido pela equipe técnica da MontQualy Serralheria Industrial, que atua desde 2011 com estruturas metálicas, montagem e manutenção industrial no Vale do Paraíba.
Tem um projeto em andamento?
Fale com a equipe técnica da MontQualy e receba um orçamento para parada programada no Vale do Paraíba.